


Delikatny
Delikatny
Delikatny
Delikatny
Delikatny
Delikatny
Delikatny
Delikatny
Delikatny
Formowanie pleksi polega na formowaniu na gorąco — a wybór materiału jest najważniejszy
Pleksi, potoczna nazwa arkusza akrylowego PMMA, to tworzywo termoplastyczne, które staje się giętkie po podgrzaniu i zachowuje swój nowy kształt po schłodzeniu. That single property makes it one of the most forgiving materials for hands-on forming projects, from motorcycle windshields and display stands to custom lighting diffusers and machine guards. Sam sposób formowania nie jest skomplikowany: podgrzej arkusz, uformuj go na formie, poczekaj, aż ostygnie. Częścią, która powoduje większość niepowodzeń, jest wybór niewłaściwego materiału lub wypychanie temperatury poza bezpieczne okno. Zanim więc sięgniesz po opalarkę, zdecyduj, jakiego rodzaju akrylu faktycznie potrzebujesz. Typical parts include point-of-sale displays, machine splash guards, lamp covers and protective windows — all shapes that start as flat sheet and gain their geometry through heat.
W przypadku każdego projektu formowania rozróżnienie pomiędzy odlewem a wytłaczaniem ma większe znaczenie niż marka. Cast acrylic offers slightly better optical clarity and chemical resistance, but extruded sheet is usually more consistent in thickness and softens more evenly, which makes it the easier material for bending and forming. Jeśli budujesz jednorazowy zakrzywiony panel lub prototypową obudowę, zacznij od Przezroczysty, wytłaczany arkusz PMMA o jakości optycznej ; zapewnia stabilne zachowanie podczas formowania i czystą wykończoną powierzchnię. Aby uzyskać głębsze porównanie dwóch ścieżek produkcyjnych, nasz Przewodnik po materiałach PMMA obejmuje właściwości, które należy sprawdzić przed złożeniem zamówienia.
 Przezroczyste, wytłaczane światło PMMA o wysokiej jasności i szerokim zastosowaniu, klasy optycznej G Gentle to szeroka gama zastosowań o wysokiej jasności, przezroczyste wytłaczane płyty światłowodowe PMMA, dostawcy i producenci, hurtownia... Zobacz produkt →
Zakresy temperatur, które faktycznie mają znaczenie dla akrylu
Akryl nie topi się nagle jak lody; przechodzi przez etap mięknięcia. Poniżej około 100 ° C jest nadal szklisty i pęka lub pęka, jeśli zostanie zmuszony do zagięcia. Praktyczne okno formowania mieści się w zakresie od 150°C do 180°C (około 300 do 355°F). Wewnątrz tego zakresu arkusz można zginać, układać lub formować próżniowo bez utraty jakości powierzchni. Powyżej 190°C pojawiają się pęcherzyki i zbielenia, gdy materiał zaczyna ulegać degradacji. Różni dostawcy podają nieco inne liczby, ale zasada jest ta sama: formować na środku okna i utrzymywać równomierne ciepło.
Okno formowania w praktyce
Utrzymuj arkusz w docelowej temperaturze wystarczająco długo, aby ciepło przeniknęło do całej grubości, a następnie pracuj szybko, gdy jest jeszcze giętki. An infrared thermometer removes the guesswork: point it at the sheet surface and wait until the reading sits inside the forming window before you start bending. Powierzchnia, która wygląda na gotową, to nie to samo, co nagrzany arkusz i właśnie w tym przypadku większość hobbystycznych prób kończy się niepowodzeniem.
Dlaczego grubość zmienia matematykę
Grubszy materiał magazynuje więcej ciepła i potrzebuje więcej czasu, aby osiągnąć temperaturę formowania. Arkusz o grubości 2 mm może być gotowy w ciągu kilku minut, natomiast arkusz o grubości 6 mm może wymagać kilku minut ciągłego ogrzewania. Pospieszanie się z grubym arkuszem powoduje powstanie miękkiej powierzchni i rdzenia, który jest nadal sztywny — w rezultacie powstaje wygięta krawędź z pęknięciami naprężeniowymi. The same logic applies to strip heaters: increase heating time with thickness, and check that the softened zone is wide enough for the bend radius you need.
| Stan | Temperatura | Co się stanie |
|---|---|---|
| Przejście szkliste | ~105°C | Arkusz zaczyna mięknąć, ale nadal jest odporny na zginanie |
| Formowanie okna | 150–180°C | Idealny asortyment do gięcia, układania i formowania próżniowego |
| Przegrzanie | Powyżej 190°C | Pęcherzyki, wybielenia i trwałe uszkodzenia powierzchni |
Trzy niezawodne metody formowania pleksi
Wybierz metodę według potrzebnego kształtu, a nie tego, co wygląda imponująco. Ostre rogi wymagają ogrzewania liniowego; gładkie krzywizny wymagają ogrzewania na całej powierzchni; głębokie, powtarzalne części wymagają formowania próżniowego.
Gięcie linii w celu uzyskania ostrych, czystych narożników
Grzejnik taśmowy lub opalarka skupiona podgrzewa jedno wąskie pasmo arkusza. Gdy pasmo zmięknie, złóż arkusz pod docelowym kątem i przytrzymaj go, aż ostygnie. Ponieważ akryl po ostygnięciu lekko odskakuje, należy go wygiąć o kilka stopni; w praktyce dowiesz się, jakie są wymagania dotyczące grubości blachy i szerokości grzejnika. The technique produces crisp 90-degree corners without heating the rest of the part, which is why it remains the standard for display stands, light covers and motorcycle windshields.
Formowanie zasłon dla krzywizn i kopuł
For a curved shape, heat the entire sheet in an oven or under a wide infrared source, then lay it over a mold — a wooden buck, a foam former or even a kitchen bowl. Grawitacja i lekki nacisk działają. Arkusz schładza się do konturu formy, a frezarka do przycinania czyści krawędzie. W przypadku głębszych krzywizn przed kontaktem należy pozwolić arkuszowi zwisać pod własnym ciężarem; dociskanie go, gdy jest jeszcze zbyt chłodno, powoduje powstawanie cienkich plam na rogach.
Formowanie próżniowe dla złożonych, powtarzalnych części
Formowanie próżniowe pulls a heated sheet down onto a detailed mold using atmospheric pressure, reproducing ribs, undercuts and textured surfaces far better than hand forming. It is the method behind equipment housings, automotive components and protective covers — and it is where the process stops being a hobby and starts needing proper tooling and temperature control. Po osiągnięciu tego etapu tolerancja grubości materiału staje się krytyczna; nasz przewodnik po arkuszach tworzyw sztucznych do zastosowań w oznakowaniach i diodach LED wyjaśnia, dlaczego akryl o kontrolowanej grubości zachowuje się znacznie bardziej przewidywalnie niż ścinki ze sklepów rzemieślniczych.
| Metoda | Najlepsze dla | Sprzęt | Typowy wynik |
|---|---|---|---|
| Zginanie linii | Ostre kąty, pudła, przednie szyby | Grzejnik taśmowy lub opalarka skupiona | Ostre, proste zakręty |
| Formowanie zasłony | Zakrzywione panele, kopuły, zadaszenia | Piekarnik lub promiennik podczerwieni plus pleśń | Gładkie krzywe złożone |
| Vacuum forming | Głębokie partie, żebra, teksturowane detale | Forma próżniowa i forma | Powtarzalne części produkcyjne |
Krok po kroku: Układanie panelu z pleksiglasu nad formą
Zacznij od czystego, suchego arkusza i formy, która wytrzyma temperaturę formowania. Dobrze sprawdzają się pianki drewniane i wysokotemperaturowe; laminaty i powierzchnie lakierowane mogą się sklejać. Przed podgrzewaniem usuń obie folie ochronne.
- Arkusz akrylowy przytnij z grubsza na wymiar za pomocą piły lub przecinarki CNC, pozostawiając niewielki margines na przycięcie.
- Rozgrzej piekarnik do 160°C (320°F) i umieść arkusz na płaskiej tacy wyłożonej papierem zabezpieczającym.
- Heat until the sheet sags under its own weight and feels flexible when tested with a gloved finger — typically a few minutes for 2–4 mm sheet.
- Podnieś gorący arkusz na formę i pozwól mu osiąść na konturze, delikatnie dociskając od środka na zewnątrz.
- Przytrzymaj część, aż ostygnie poniżej około 60 °C; zbyt szybkie chłodzenie powoduje wewnętrzne naprężenia i późniejsze pęknięcia.
- Przytnij krawędzie, a następnie przeszlifuj i wypoleruj linię cięcia, jeśli krawędź będzie widoczna.
Dwa praktyczne przypomnienia: za każdym razem, gdy masz do czynienia z gorącym akrylem, zakładaj rękawice odporne na ciepło i dbaj o wentylację miejsca pracy. PMMA podczas ogrzewania uwalnia niewielkie ilości pary; w typowo hobbystycznych temperaturach i krótkich czasach ekspozycji ryzyko jest niskie, ale czyste powietrze jest nawykiem niepodlegającym negocjacjom.
Pięć błędów, które rujnują większość prac związanych z formowaniem akrylu
Większość uszkodzonych części ulega uszkodzeniu na te same pięć sposobów. Naucz się je rozpoznawać, zanim zmarnujesz kartkę.
- Przegrzanie powierzchni, podczas gdy rdzeń pozostaje zimny. Zewnętrzna część ulega pęcherzykom i bieleniu, podczas gdy wnętrze jest nadal sztywne, tworząc słabe, popękane zagięcie.
- Wymuszenie zgięcia poniżej temperatury formowania. Rezultatem jest pękanie naprężeniowe — drobne białe pęknięcia, które pojawiają się na linii zagięcia, czasami dopiero po kilku dniach.
- Nierównomierne ogrzewanie całej blachy. Gorące punkty powodują wypaczenia i nierówne krzywizny, których nie można skorygować po ochłodzeniu materiału.
- Pominięcie folii ochronnej lub użycie niewłaściwego środka antyadhezyjnego. Materiały formy i powłoki mogą wiązać się z gorącym akrylem.
- Zbyt szybkie chłodzenie. Części chłodzone zatrzaskowo wytrzymują większe naprężenia wewnętrzne i są podatne na pękanie podczas przycinania lub wiercenia.
Kiedy profesjonalny producent pokonuje warsztat
Formowanie samodzielnie ma sens w przypadku prototypu lub pojedynczej części. But as soon as the part needs optical performance — a light guide plate that distributes light evenly, a diffuser with a specified haze, or a flame-retardant grade for a commercial fitting — the requirements change. Arkusz różniący się o kilka dziesiątych milimetra jest akceptowalny w przypadku stojaka ekspozycyjnego i nieprzydatny w przypadku panelu podświetlanego. Nawet dobrze wyposażony warsztat nie jest w stanie kontrolować konsystencji poszczególnych partii, wskaźnika zażółcenia czy ognioodporności. Flame-retardant acrylics, for example, must be tested and documented to specific classifications, and an undocumented resin swap can change how a part forms, ages and burns.
W Suzhou Gentle te same linie do wytłaczania PMMA klasy optycznej, które produkują nasze przezroczyste arkusze, zasilają również nasze asortyment produktów do formowania próżniowego zbudowany dla klientów przemysłowych. Wewnętrznie kontrolujemy formułę, grubość i jakość powierzchni, a przebieg produkcji odbywa się w ramach systemu zarządzania jakością ISO 9001. That means we can supply the right acrylic grade and form it into covers, housings, diffusers and light-guide components with documented tolerances. Jeśli Twój projekt wchodzi do produkcji, przed przystąpieniem do procesu ręcznego oceń opcje materiałowe i możliwości formowania.
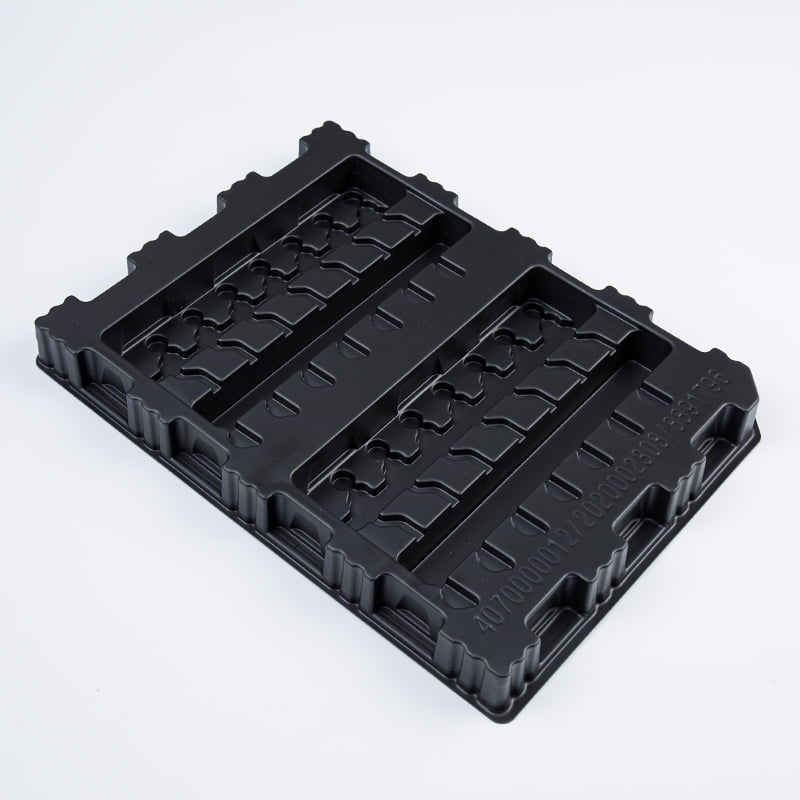 Dostawcy arkuszy z tworzyw sztucznych do formowania próżniowego, niestandardowe produkty z tworzyw sztucznych do formowania próżniowego Suzhou Gentle Photoelectric Technology Co., Ltd. wspiera niestandardowe produkty z tworzyw sztucznych do formowania próżniowego, dostawców arkuszy z tworzyw sztucznych do formowania próżniowego i... Zobacz produkt →
Formowanie pleksi jest naprawdę przystępne: kontroluj temperaturę, przestrzegaj grubości i wybieraj materiał o stałych właściwościach. Te trzy czynniki oddzielają czystą krzywiznę od popękanego, pęcherzykowego odrzutu.


